Artykuł sponsorowany
Co w produkcji folii LDPE decyduje o powtarzalności parametrów między partiami
Niewielkie odchylenia parametrów procesu wytłaczania folii LDPE zmieniają jej zachowanie podczas pakowania przemysłowego. Różnice lepkości stopu czy prędkości chłodzenia wpływają na strukturę krystaliczną oraz orientację łańcuchów polimerowych. Zmiany te bezpośrednio rzutują na elastyczność, odporność na rozdarcie i przyczepność do ładunku. Zdarza się, że jedna partia materiału doskonale współpracuje z automatami, podczas gdy kolejna powoduje zrywy lub nierównomierne owijanie palet.
Zależność między procesem wytłaczania a jednorodnością materiału
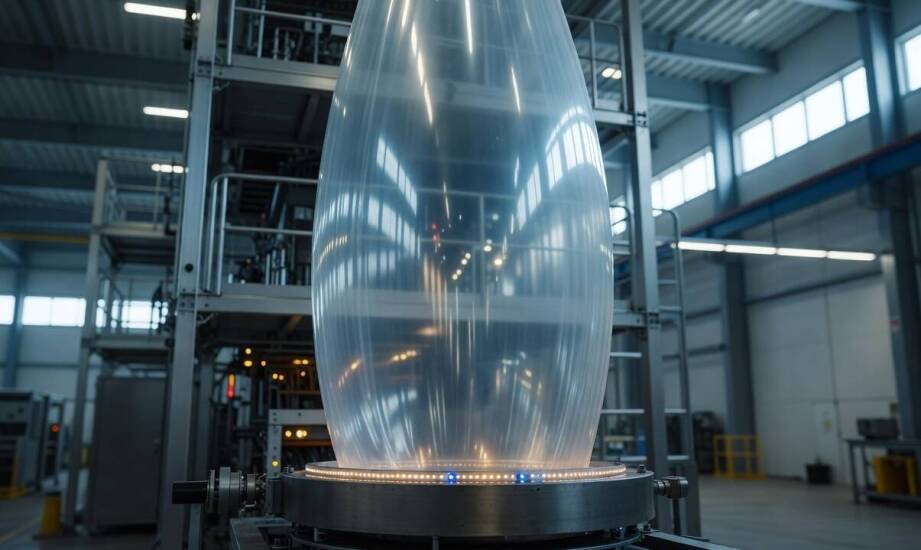
Wytłaczanie rozdmuchowe folii LDPE opiera się na kilku etapach rzutujących na ostateczne parametry produktu. Temperatura i prędkość obrotowa ślimaka w strefie zasypu oraz uplastyczniania określają stopień homogenizacji stopu polimerowego. Zbyt chłodny układ generuje wtrącenia żelowe, natomiast przegrzany doprowadza do degradacji surowca. Kształt szczeliny matrycy i stosunek rozdmuchu w głowicy odpowiadają za orientację struktury w kierunku maszynowym oraz poprzecznym.
Chłodzenie balonu foliowego, a zwłaszcza wysokość linii zamrożenia, ściśle kontroluje tempo krystalizacji. Szybkie odbieranie ciepła ogranicza rozrost sferulitów i odczuwalnie zwiększa elastyczność wstęgi. Ostatnia faza nawijania ustala naprężenia wewnętrzne materiału. Sama wartość wytrzymałości na rozciąganie podana w specyfikacji nie obrazuje zachowania folii podczas pracy. Orientacja łańcuchów polimerowych determinuje różnice właściwości mechanicznych wzdłuż i w poprzek wstęgi, co mocno wpływa na podatność na rozdarcie. Bez uwzględnienia tych fizycznych aspektów trudno przewidzieć stabilność opakowania w warunkach docelowych.
Wpływ surowców i odchyleń wymiarowych na pracę automatów
Wprowadzenie regranulatu do receptury wspiera cele ekologiczne, ale często utrudnia utrzymanie powtarzalności kolejnych partii. Surowiec wtórny wykazuje szerszy rozrzut wskaźnika płynięcia, co prowadzi do wahań lepkości stopu i niestabilności pęcherza. Zwiększony udział recyklatu w mieszance wymaga uwzględnienia tolerancji na ewentualne odchylenia właściwości mechanicznych. Zaawansowane technologicznie zakłady przemysłowe radzą sobie z tym wyzwaniem poprzez precyzyjne dozowanie grawimetryczne oraz systemy ciągłej kontroli grubości on-line.
Odczuwalne różnice grubości materiału wywołują komplikacje na nowoczesnych automatach pakujących. Nierównomierna folia powoduje trudności ze zgrzewaniem, ryzyko przepaleń i lokalne przerzedzenia na liniach owijających. Zbyt sztywna struktura utrudnia prawidłowe rozwijanie rolki, podczas gdy nadmiernie miękka traci stabilność wymiarową przy wysokim naciągu. Wiedząc o tych zagrożeniach, odpowiedzialny producent folii kładzie nacisk na kompensowanie wahań już na wczesnym etapie produkcji. Rozwiązania te wdraża w swojej praktyce Kramer-Opakowania Przemysłowe – przedsiębiorstwo znane na rynku pod marką KRAMER, zaopatrujące w folie polietylenowe sektor logistyczny oraz budowlany. Zastosowanie odpowiednio przefiltrowanych surowców pozwala takim firmom łączyć politykę zrównoważonego rozwoju ze stabilnością niezbędną w pakowaniu maszynowym.
Znaczenie powtarzalności względem elastyczności procesu
Stabilność parametrów pomiędzy kolejnymi partiami stanowi bezwzględny priorytet przy produkcji wielkoseryjnej na szybkich liniach automatycznych. Niewielkie wahania specyfikacji generują ryzyko kosztownych przestojów oraz zwiększają ilość odpadów materiałowych. Odbiorcy przemysłowi zazwyczaj poszukują folii charakteryzujących się wąskimi tolerancjami wymiarowymi i ustabilizowanym wskaźnikiem płynięcia.
Procesy pakowania o dużej różnorodności gabarytów lub wymagające częstych zmian formatu wymuszają odmienne podejście. Znacznie wyższą wartość ma wtedy możliwość precyzyjnego dopasowania receptury surowcowej pod konkretny typ ładunku. Współpraca z doświadczonym dostawcą pozwala na sprawne korygowanie proporcji regranulatu i modyfikatorów. Odpowiednie zarządzanie tymi zmiennymi optymalizuje koszty operacyjne bez pogorszenia funkcjonalności i trwałości finalnego opakowania.
Kategorie artykułów
Polecane artykuły
Odkryj różnorodność wzorów i kolorów w folkowej modzie
Kluczowe cechy samochodowych lawet dla branży transportowej
Profilaktyka stomatologiczna – dlaczego warto odwiedzić dentystę w Kołobrzegu?